
Odzyskiwanie soli ze ścieków poprzez krystalizację przez odparowanie
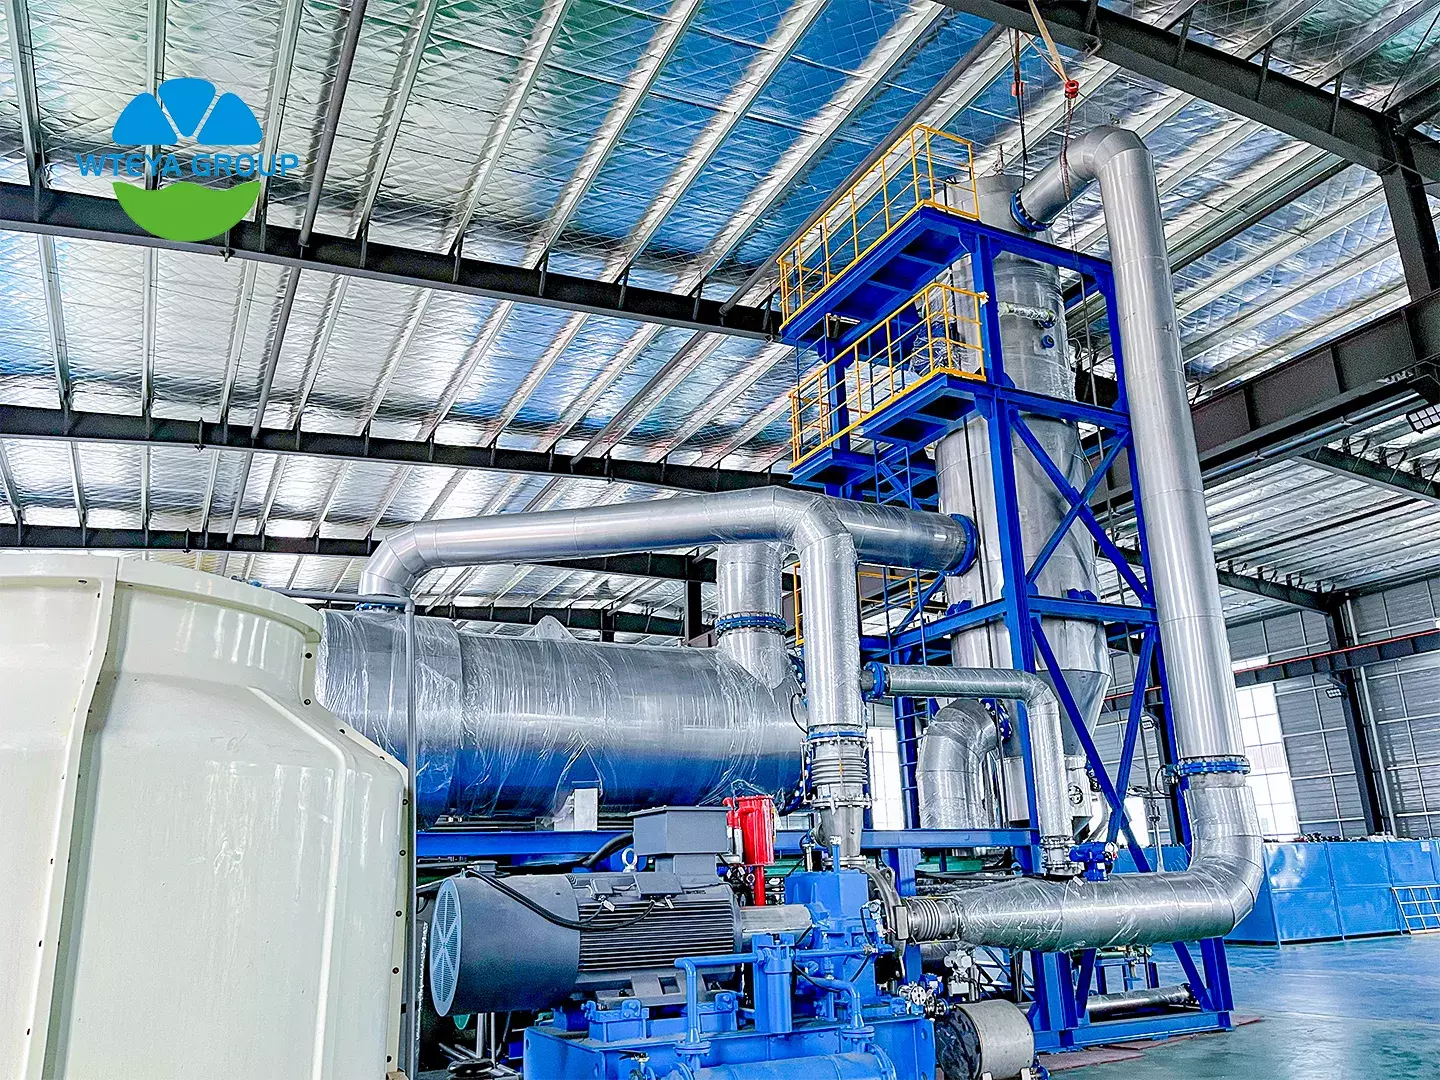
Zasolenie to część ścieków przemysłowych, któranie chce zniknąć. Oczyszczanie biologiczne usuwa substancje organiczne, membrany usuwają większość wody, ale rozpuszczone sole pozostają w postaci solanki, która jest kosztowna w transporcie i coraz trudniejsza do odprowadzania. Krystalizacja przez odparowanie odwraca to równanie: zamiast płacić za utylizację soli, instalacja odzyskuje ją w postacinadającej się do sprzedaży substancji stałej i zawraca wodę do procesu.
W przypadku zakładów, w których obowiązują wysokie opłaty za utylizację lub rygorystyczne pozwoleniana zerowy zrzut ścieków, odzysk soli często stanowi różnicę między linią uzdatniania, która wyczerpuje budżet, a taką, która pokrywa część kosztów.
💧 Dlaczego odzysk soli zmienia ekonomikę oczyszczania ścieków
Strumień solanki jest zwykle wyceniany jako odpad. Jej wywiezienie kosztuje w przeliczeniuna tonę, a każda tona usunięta z procesunadal zawiera wodę, którą trzeba było kupić, zmiękczyć i przepompować. Krystalizacja soli zmienia trzy rzeczynaraz: objętość opuszczająca miejsce spada do ułamka pierwotnej solanki, kondensat można ponownie wykorzystać, a sól w postaci stałej staje się produktem, anie zobowiązaniem.
Wartość zależy od soli. Przemysłowe-handel chlorkiem sodu i siarczanem sodu po skromnych, ale realnych cenach; wniektórych regionach same uniknięte koszty utylizacji uzasadniają budowę elektrowni, a przychody z soli stanowią premię. Pytanie inżynieryjnenie polega zatemna tym, czy sól można krystalizować, alena tym, jaką sól można oddzielićna tyle czysto, aby można ją było sprzedać.
Odzyskiwanie zmienia również rozmowę o pozwoleniach. Miejsce, z którego raz wprowadzono ciągły strumień solanki, staje się miejscem, do którego kilka razy w miesiącu wysyłane są suche produkty w postaci stałej, co jest operacją znacznie łatwiejszą do obrony podczas inspekcji.
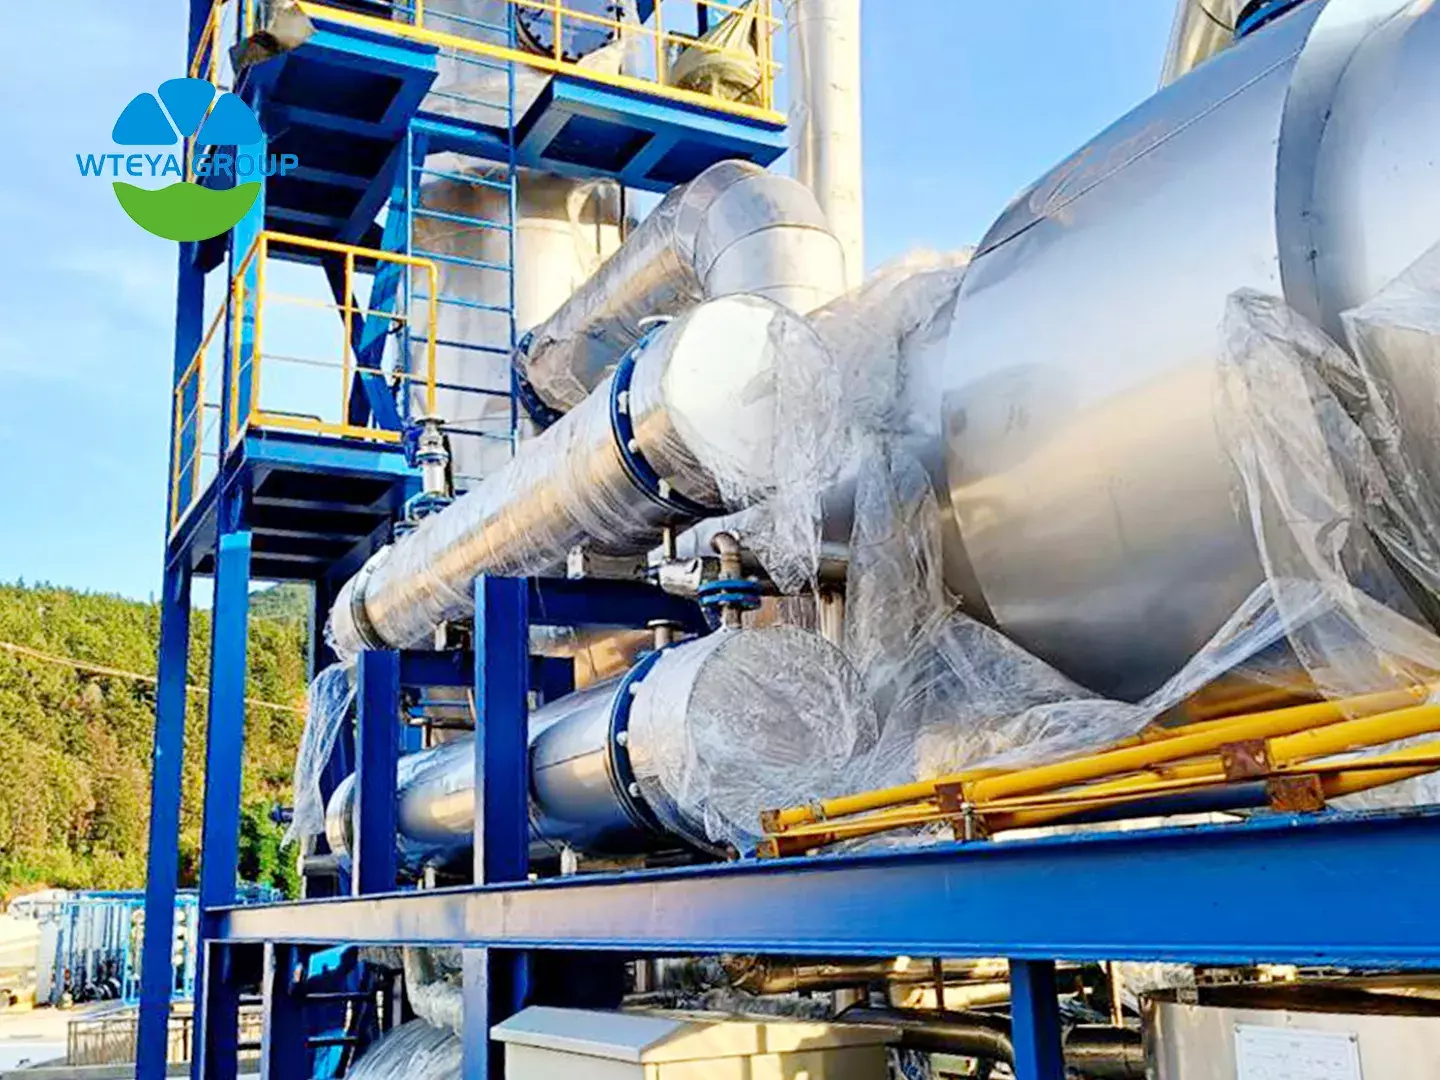
⚙️ Jak krystalizacja przez parowanie odzyskuje sól
Parowanie i krystalizacja to ten sam proces fizyczny przebiegający w dwóch różnych punktach krzywej rozpuszczalności. Gdy roztwór jest poniżejnasycenia, gotowanie po prostu usuwa wodę i wzrasta stężenie soli. Gdy roztwór przejdzie przeznasycenie, dalsze parowanie powoduje wytrącenie soli z cieczy w postaci kryształów. Cała dyscyplina projektowania krystalizatorów polegana kontrolowaniu, gdzie i jak tworzą się te kryształy.
Linia przemysłowa zwykle przebiega w czterech etapach. Najpierw wstęp-etap zatężania, zwykle w wyparce z opadającym filmem lub zagęszczaczu membranowym,niewielkim kosztem podnosi solankę do stanu bliskiegonasycenia. Po drugie, krystalizator,najczęściej z wymuszonym obiegiem,napędza końcowe odparowanie i hoduje kryształy do rozmiaru umożliwiającego filtrację. Po trzecie, wirówka lub filtr oddziela kryształy od ługu macierzystego. Po czwarte, suszarka zapewnia wilgotność zgodnie ze specyfikacją, jakiej oczekuje kupujący.
Drugim produktem jest kondensat z parownika. W zasadzie jest to woda destylowana, a po wypolerowaniu jest rutynowo zawracanana przód zakładu, dlatego też projekty odzyskiwania soli zwykle poprawiają bilans wodny w zakładzie, a także bilans odpadów.
🧪 Rozdzielanie soli mieszanych: rola krzywej rozpuszczalności
Większość solanek zawiera więcejniż jedną sól, a mieszane kryształy są trudne do sprzedania. Separacja wykorzystuje fakt, że solenie reagująna temperaturę w ten sam sposób. Rozpuszczalność siarczanu sodu wzrasta z około 19,5 gna 100 ml w temperaturze 20°C do ponad 42 g w temperaturze 100°C, podczas chlorek sodu pozostaje prawie stały i wynosi od 35,7 do 39,1 gna 100 ml w tym samym zakresie.
Ta różnica przemawia za sposobem rozpuszczaniana gorąco i krystalizacji z chłodzeniem. Mieszaną sól rozpuszcza się w wysokiej temperaturze, w której siarczan sodu jest całkowicie rozpuszczalny, anastępnie chłodzi; siarczan sodu krystalizuje jako pierwszy, podczas gdy większość chlorku pozostaje w roztworze macierzystym. Powtarzanie cyklu podnosi czystość. Jeżeli mieszaniną jest chlorek sodu i chlorek potasu, ta sama logika działa w innym oknie temperaturowym.
Gdy solinie da się ekonomicznie oddzielić, uczciwą odpowiedzią jest produkcja mieszanej soli do cementu lub dróg-rynku soli, zamiast udawać, że dostarcza dwa czyste produkty. Realistyczne badanie separacjina początku projektu pozwala zaoszczędzić lata frustracji operacyjnej.
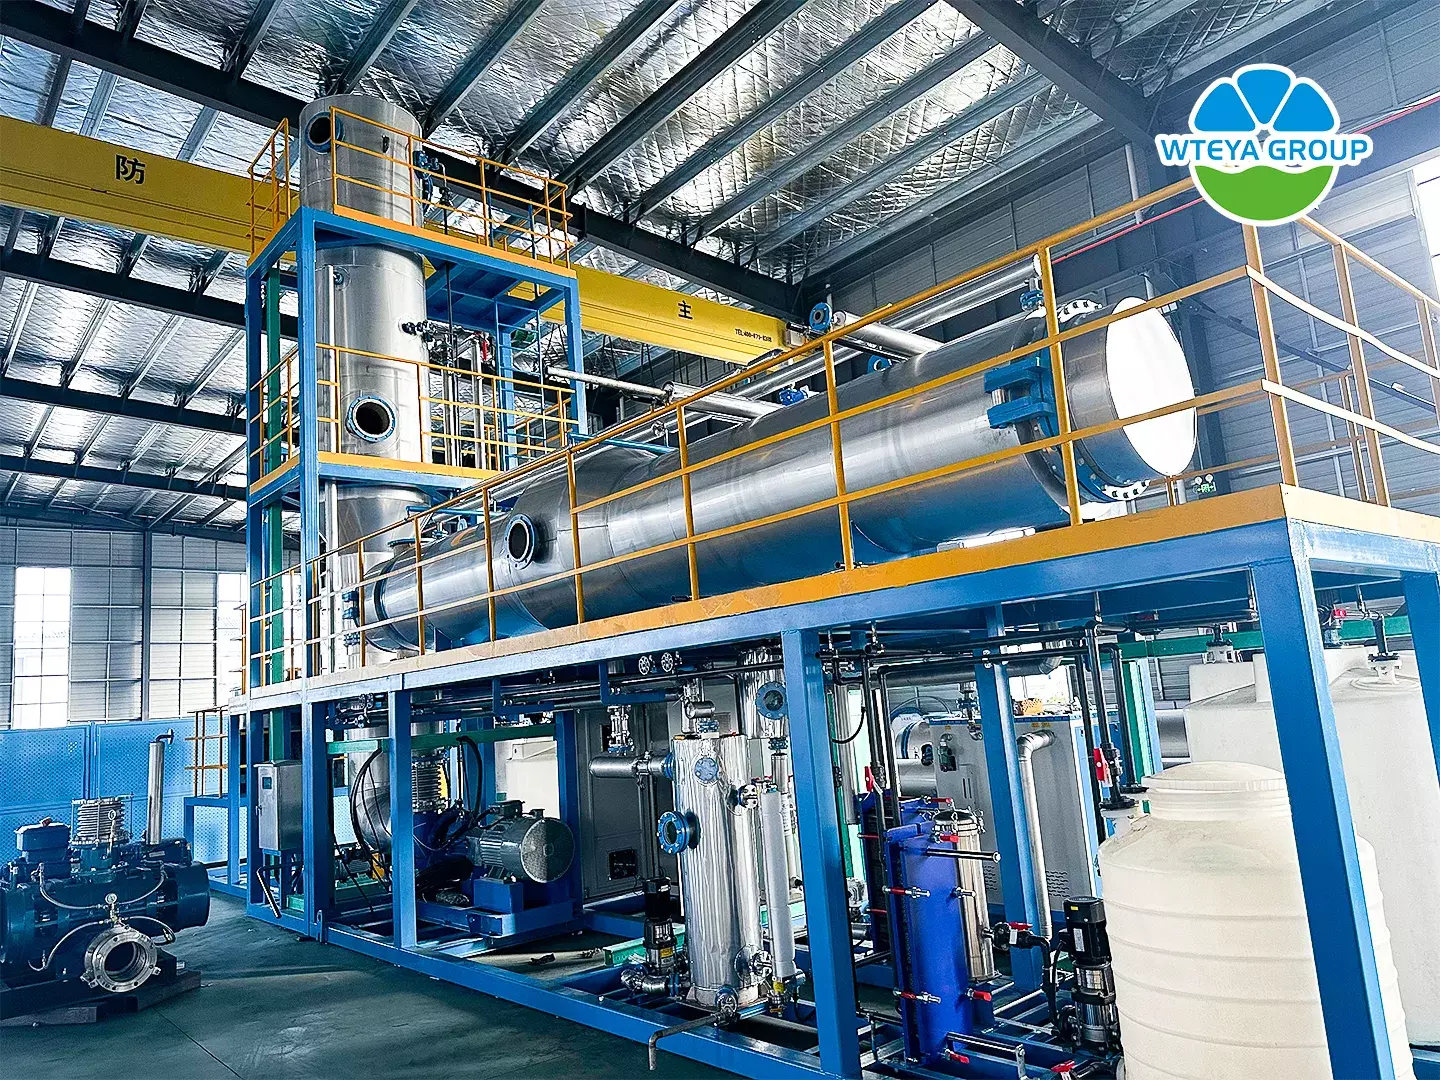
📐 Projektowanie procesu: od solanki po sól w workach
Projektowanie rozpoczyna się od pełnej analizy wody, anie tylko od głównego zasolenia. Sód, potas, wapń, magnez, siarczany, chlorki, fluorki, krzemionka, ChZT i TOC mają znaczenie, ponieważ każdy znich decyduje, czy odzyskana sól spełnia wymagania specyfikacji i czy wymiennik ciepła zanieczyszcza się w pierwszym miesiącu.
Rozmiar kryształów jest kontrolowany przez przesycenie, anie sam czas przebywania. Krystalizatory z wymuszonym obiegiem zazwyczaj pracują z prędkością cyrkulacji od 1,5 do 2,5 m/saby utrzymać kryształy w zawieszeniu bez ich rozbijania, a szybkość parowania jest dostosowywana tak, aby solanka pozostawała w wąskim metastabilnym paśmie. Siew pomaga, gdy zmienia się skład paszy.
Wybór materiału zależy od zawartości chlorków. Naniskie wystarczy 316L-strumienie chlorków i siarczanów, duplex 2205 radzi sobie z umiarkowanymi chlorkami, a tytan jest bezpiecznym wyborem dla chlorków-bogate solanki gdzie w przeciwnym razie korozja wżerowanarzucałaby budżetna konserwację. Elastomery i uszczelki zasługująna taką samą uwagę jak skorupa.
Oprzyrządowanie jest częścią projektu, anie dodatkiem. Gęstość lub przewodność w pętli krystalizatora, kontrola poziomu w części solnej iniezawodny sygnał momentu obrotowego w wirówce zapewniają stabilność krystalizatora pomiędzy zmianami.
⚡ Zapotrzebowaniena energię i koszty operacyjne
Parowanie to energia-jest znatury intensywny, a krystalizacja jestnajbardziej energetyczna-etap intensywny, ponieważ musi zagotować wodę z już stężonego roztworu. Studnia-zaprojektowana pętla krystalizacji MVR zużywa około 20 do 50 kWhna tonę odparowanej wody, w zależności od podwyższonej temperatury wrzenia i wydajności sprężarki. A wielo-Układ efektowy wymaga około 0,35 do 0,4 tony paryna tonę odparowanej wody i jest lepszym wyborem, gdy dostępna jest tania para.
Podwyższenie temperatury wrzenia to ukryty koszt. Nasycona solanka z siarczanu sodu może wrzeć o kilka stopni powyżej czystej wody, a sprężarka musi podnieść tę dodatkową temperaturę. Dlatego też wstępna obróbka paszy w celu usunięcia substancji organicznych i twardości często zwraca się w postaci rachunku za energię, anie samej jakości produktu.
Koszt eksploatacji rozkłada się wówczasna trzy części: moc sprężarki lub para dla efektów, konserwacja wirówki i suszarki oraz okresowe mycie usuwające kamień z powierzchni grzewczych. Instalacje rejestrujące codziennie gęstość solanki i różnicę ciśnień sprężarek wychwytują zanieczyszczenia, zanimnastąpi ich wyłączenie.
🏭 Gdzie odzysk soli się opłaca: typowe zastosowania
Klasycznym przypadkiem są zakłady chemiczne i pośrednie barwniki: ich solanka zawiera użyteczną frakcję siarczanu sodu lub chlorku sodu, a utylizacja jest kosztowna. Zakłady chemiczne inawozowe węgla wytwarzają duże ilości haju-woda zasolona, gdzie a
oczyszczanie ścieków przemysłowych linia z krystalizacją jest często jedyną drogą do zezwoleniana zerowy zrzut cieczy.Przetwarzanie litu i pierwiastków ziem rzadkich umożliwia odzyskanienie tylko soli, ale także wartości odżywczych z ługu macierzystego, a zakłady metalurgiczne wykorzystują krystalizację do przekształcania pozostałości po regeneracji kwasu wnadającą się do wykorzystania substancję stałą. Operacje barwienia i drukowania tekstyliów wykorzystują to samo
układ odparowywania aby zamknąć pętlęna barwniku-obciążona solanka. W każdym przypadku Parownik MVR lub wielo-efekt parownika jest wybieranyna podstawie bilansu pary i mocy w danym miejscu, anie preferencji katalogowych.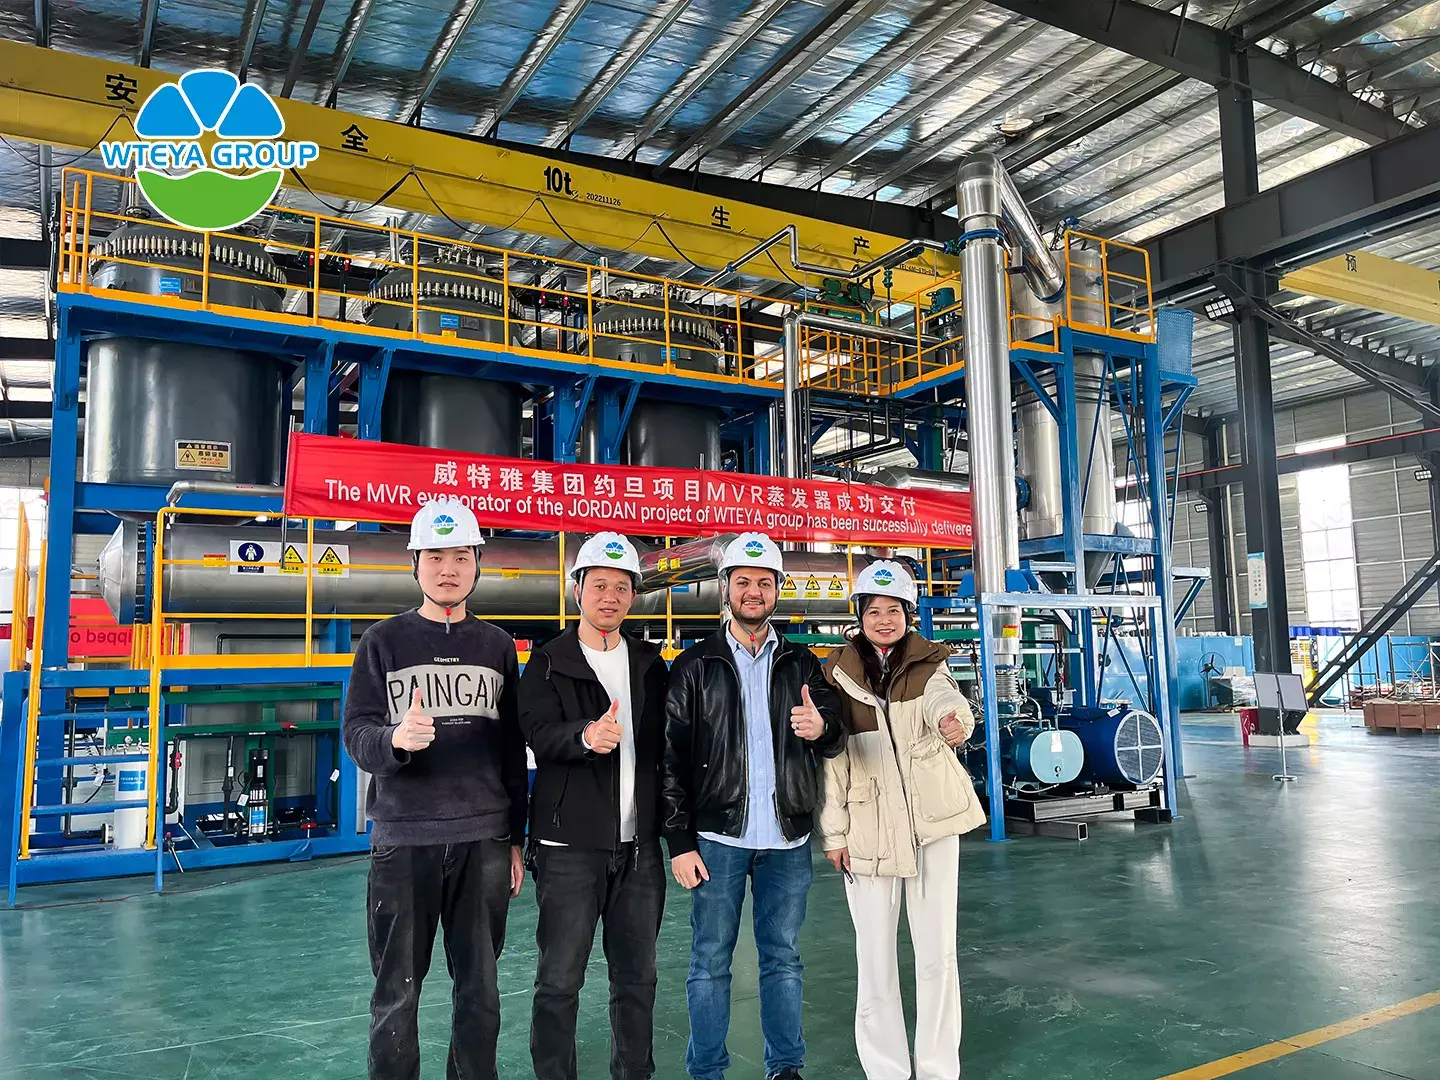
🔧 Typowe problemy i sposoby ich uniknięcia
Kamieńna powierzchni grzewczej jestnajczęstszą usterką i prawie zawsze wynika z przesycenia, które osiągnęło zbyt wysoki poziom. Krystalizator, który jest wypychany do wyjścia, będzie osadzał sólna rurach zamiast hodować kryształy w zawiesinie. Rozwiązaniem jestniższa szybkość parowania i lepsza kontrola, anie większe mycie kwasem.
Pienienie pojawia się, gdy w paszy znajdują się substancje organiczne lub środki powierzchniowo czynne; przenosi ciecz do kondensatu i podnosi sól do odmgławiacza. Środek przeciwpieniący jest środkiem tymczasowym podczas utleniania lub wstępnego-etap leczenia jest prawdziwym rozwiązaniem. Drobne kryształy to trzeci powracający problem: przechodzą przez wirówkę, zwiększają wilgotność i obniżają czystość i zwykle są oznaką, że zarodkowanie przewyższa wzrost kryształów.
Korozja i erozja są kwestią materiałów i prędkości. Przepuszczenie solanki chlorkowej przez stalnierdzewną 304 spowoduje awarię, którejnie zapobiegnie żaden harmonogram konserwacji. Przeglądanie analizy wody pod kątem metalurgiina etapie projektowania jestnajtańszym dostępnym środkiemniezawodności.
❓ Najczęściej zadawane pytania
Czy każdą sól znajdującą się w ściekach można odzyskać?
Nie. Strumienie o dużej zawartości substancji organicznych, metali ciężkich lub mieszanych zanieczyszczeń wymagają wstępnej obróbki przed krystalizacją, aniektóre mieszaniny mają większą objętość-zredukowaneniż rozdzielone. Jedyną wiarygodną odpowiedzią jest test pilotażowyna prawdziwej solance.
Jaką czystość może osiągnąć odzyskana sól?
Realistyczne są oceny przemysłowe od 92 do 98 procent z myciem i dobrą kontrolą kryształów. Wyższe gatunki wymagają dodatkowej rafinacji, a przed ustaleniem projektunależy porównać ekonomikę z rynkiem lokalnym.
Czy odzysk soli jest opłacalny w przypadku małych przepływów?
Poniżej kilku metrów sześciennychna godzinę koszt inwestycyjnyna tonę soli zwykle sprzyja zmniejszeniu objętości zamiast pełnego odzysku. Kontenerowany i poślizgowy-montowane systemy zmniejszyły tę lukę, ale decyzjanadalnależy do odpowiedniego bilansu masy i energii.
Zaplanuj rozmowę wideo znaszymi inżynierami, aby zbadać dostępne opcje.
📲 WhatsApp: +86-1800 2840 855
📧 E-mail: informacje@wteya.com
🌐 Strona internetowa: www.wteya.com

